



JIS G3452 管の分類と記号
JIS G3452の鋼管は、下表の文字記号により1等級に分類され、さらに管外面の亜鉛めっき皮膜の有無により黒色管と亜鉛メッキ管に分類されます。
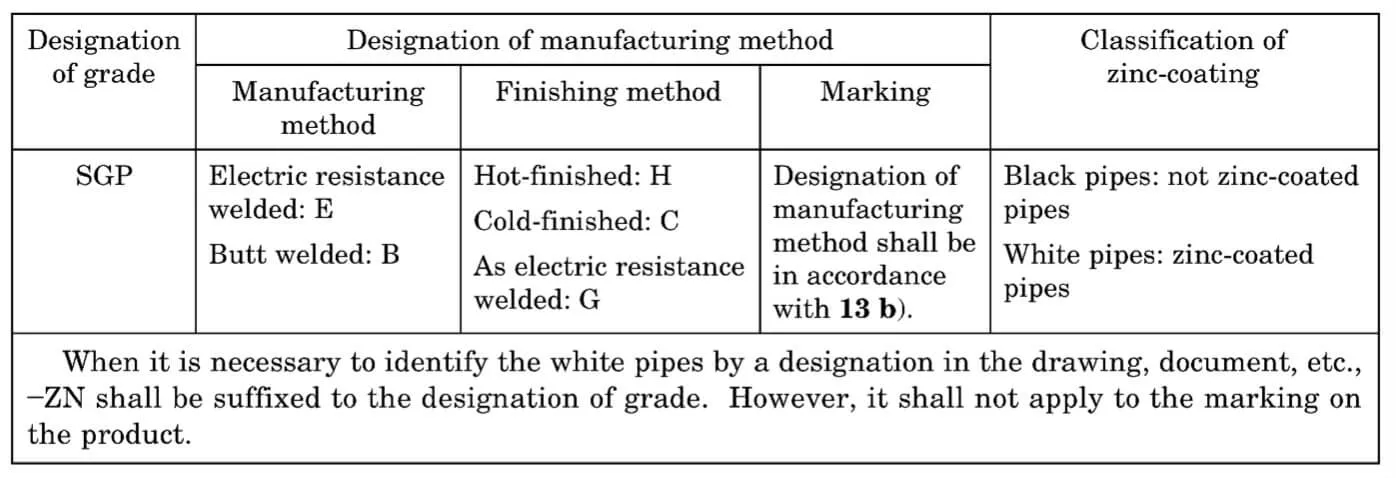
JIS G3452 配管の寸法、重量および寸法許容差
| JIS G3452 寸法、重量および寸法許容差 | |||||||
| 呼び径 |
O.D. mm |
外径公差 |
W.T. mm |
WT 許容差 |
ソケットを除く単体質量 kg/m |
||
| A | B | テーパねじで切断するパイプ | その他のパイプ | ||||
| 6 | 1/8 | 10.5 | ±0.5mm | ±0.5mm | 2 |
+指定なし -12.50% |
0.419 |
| 8 | 1/4 | 13.8 | ±0.5mm | ±0.5mm | 2.3 | 0.652 | |
| 10 | 3/8 | 17.3 | ±0.5mm | ±0.5mm | 2.3 | 0.851 | |
| 15 | 1/2 | 21.7 | ±0.5mm | ±0.5mm | 2.8 | 1.31 | |
| 20 | 3/4 | 27.2 | ±0.5mm | ±0.5mm | 2.8 | 1.68 | |
| 25 | 1 | 34 | ±0.5mm | ±0.5mm | 3.2 | 2.43 | |
| 32 | 1 1/4 | 42.7 | ±0.5mm | ±0.5mm | 3.5 | 3.38 | |
| 40 | 1 1/2 | 48.6 | ±0.5mm | ±0.5mm | 3.5 | 3.89 | |
| 50 | 2 | 60.5 | ±0.5mm | ±1% | 3.8 | 5.31 | |
| 65 | 2 1/2 | 76.3 | ±0.7mm | ±1% | 4.2 | 7.47 | |
| 80 | 3 | 89.1 | ±0.8mm | ±1% | 4.2 | 8.79 | |
| 90 | 3 1/2 | 101.6 | ±0.8mm | ±1% | 4.2 | 10.1 | |
| 100 | 4 | 114.3 | ±0.8mm | ±1% | 4.5 | 12.2 | |
| 125 | 5 | 139.8 | ±0.8mm | ±1% | 4.5 | 15 | |
| 150 | 6 | 165.2 | ±0.8mm | ±1.6mm | 5 | 19.8 | |
| 175 | 7 | 190.7 | ±0.9mm | ±1.6mm | 5.3 | 24.2 | |
| 200 | 8 | 216.3 | ±1.0mm | ±0.8% | 5.8 | 30.1 | |
| 225 | 9 | 241.8 | ±1.2mm | ±0.8% | 6.2 | 36 | |
| 250 | 10 | 267.4 | ±1.3mm | ±0.8% | 6.6 | 42.4 | |
| 300 | 12 | 318.5 | ±1.5mm | ±0.8% | 6.9 | 53 | |
| 350 | 14 | 355.6 | – | ±0.8% | 7.9 | 67.7 | |
| 400 | 16 | 406.4 | – | ±0.8% | 7.9 | 77.6 | |
| 450 | 18 | 457.2 | – | ±0.8% | 7.9 | 87.5 | |
| 500 | 20 | 508 | – | ±0.8% | 7.9 | 97.4 | |
JIS G3452 管の化学成分
| 鋼種 | P | S |
| SGP | 0.040max. | 0.040max. |
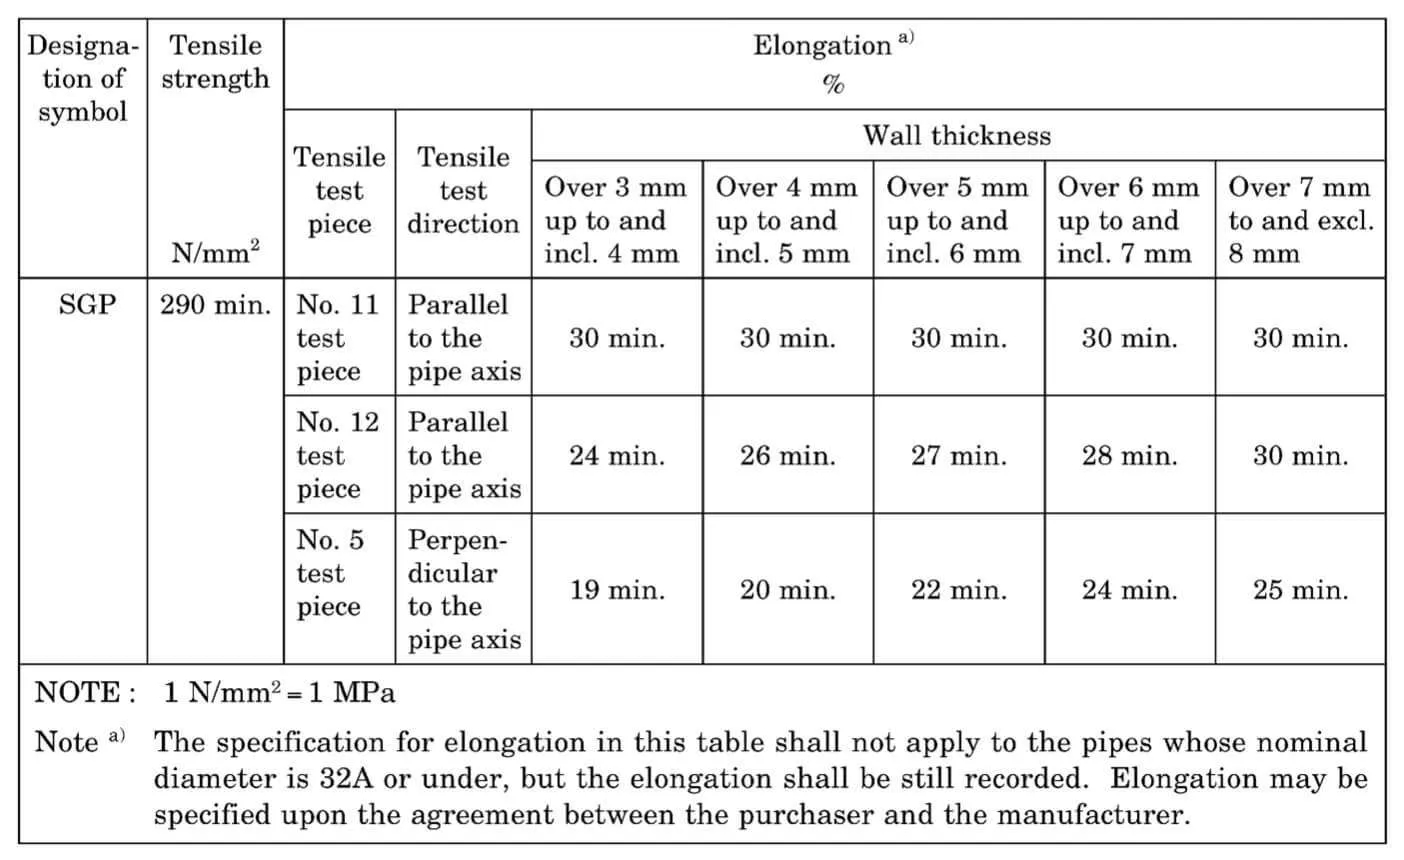
JIS G3452 管の機械的性質
注記:
・肉厚8mm未満の管のNo. 12またはNo. 5試験片で引張試験を行う場合、伸びの最小値は、表3-1に示す伸びの値から肉厚が1mm減少するごとに1.5%を減じ、JIS Z 8401により四捨五入して整数に切り上げ、1.5を引いた値を伸びの最小値とする。伸びの値からパーセントを計算する 参考表に計算例があります。
・表中の伸びの値は、表中の呼び径32A以下の配管には適用されません。一方、伸びの値は文書化する必要があります。
• 引張試験片をサンプリングする場合は、溶接継ぎ目のないコンポーネントの領域から No. 12 および No. 5 試験片を取得する必要があります。
JIS G3452 管の製造方法
・JIS G3452では、パイプは電縫溶接または突合せ溶接により製造することとされています。パイプは製造された状態で納品されます。ただし、冷間仕上げパイプは製造後に焼きなましを行う必要があります。{3}}これは、製造プロセス中に蓄積された応力を軽減し、パイプの延性と靭性を向上させるために行われます。
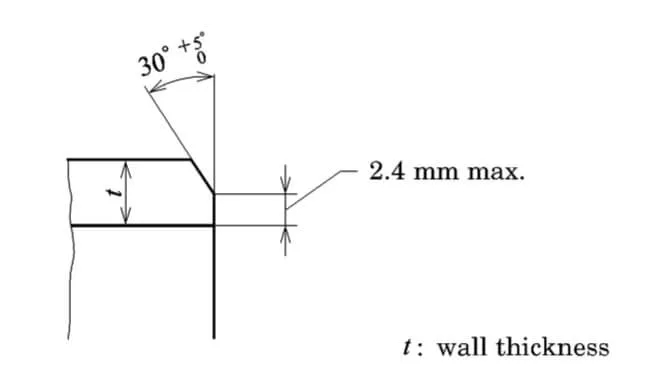
• パイプの両端の標準は、ネジ付きまたはプレーンエンドのいずれかであることです。-呼び径 350A 以上のパイプはプレーンエンドとし、300A 以下のパイプはどちらのエンドタイプでも構いません。購入者が指定した場合、パイプの代わりに端が面取りされたパイプを注文することもできます。ベベルの形状は購入者と製造者の間で合意される必要がありますが、そのような合意がない場合は、以下の図に従うものとします。
・JIS B 0203は、ねじ管のテーパねじの規格を規定したものです。管の両端にはJIS B 0203に規定するテーパねじを施し、その一方の端にはJIS B 2301またはJIS B 2302に規定するソケットをねじ込んでください。ソケットがねじ込まれていないパイプのもう一方の端には、ねじ山保護リングを設けるか、他の適切な手段で保護する必要があります。{6}}購入者が指定した場合、ねじ付きパイプにはソケットが不要になる場合があります。テーパねじはJIS B 0253に基づく検査を受けてから使用してください。
• パイプとソケットはねじを切る前に亜鉛メッキされます。-検査に合格した場合は、パイプおよびソケットをサンドブラスト、酸洗等により洗浄した後、溶融亜鉛メッキを施します。使用する亜鉛は、JIS H 2107に規定する蒸留亜鉛地金1種又はこれと同等以上のものを使用する。亜鉛めっきに関するその他の一般事項は、JIS H 8641によるものとする。亜鉛めっきは金属を腐食から保護し、耐久性を高めます。パイプやソケットが湿気や化学物質にさらされる場所では不可欠です。
JIS G3452 管の規格表
肉厚8mm未満のパイプから得られたNo. 12試験片(縦方向)およびNo. 5試験片(横方向)について、計算された伸び値の例を示します。
| 試験片の形状 | 肉厚区分の伸び値(%) | ||||
| 7mm-8mm | 6mm-7mm | 5mm-6mm | 5mm-4mm | 4mm-3mm | |
| . 12 試験片がありません | 30 | 28 | 27 | 26 | 24 |
| . 5 試験片がありません | 25 | 24 | 22 | 20 | 19 |
JIS G3452 管の試験・検査
- 化学分析
分析化学 JIS G 0303 に準拠し、化学分析に共通の一般事項および化学分析用の試料採取プロセスに従う必要があります。
次の標準のいずれかに準拠した分析手法を使用する必要があります。 分析方法
JIS G 1214、JIS G 1215、JIS G 1253、JIS G 1256、および JIS G 1257 規格は、世界で最も広く使用されている規格の 1 つです。
- 引張試験
試験片は、JIS Z 2201に別段の記載がない限り、JIS Z 2201に規定する番号11、12、A、12、B、12、C又はNo. 5で指定される試験片とし、パイプから採取するものとする。
- 水圧試験または非破壊試験
黒管で試験を実施し、得られる静水圧特性または非破壊特性が以下の2つの条件のいずれかを満たしている必要があります。この決定は、メーカーがどちらを好むかに応じて、購入者の仕様またはメーカーの裁量に任されます。
- 平坦化テスト
試験片 長さ50mm以上の試験片を管端から切り出す。
JIS G3452の寸法許容差
- 外径公差 a)
| 分類 | 外径 b) |
公差オン 外径 c) |
該当部門 |
| クラス1 | 50mm以下 | ±0.5mm |
指定がない場合に適用されます。 熱間仕上げ継目無鋼管に適用できます。{0} |
| 50mm以上 | ± 1% | ||
| クラス2 | 50mm以下 | ±0.25mm |
指定がある場合に適用されます。 熱間仕上げシームレス鋼管には適用できません。{0} |
| 50mm以上 | ± 0.5% | ||
| 注意事項 | a) 補修箇所等の局部の肉厚が確認できる場合 下表の公差以内であれば、本表の外径公差を適用する必要はありません。 |
||
| b) 外径 350mm を超える管の外径の測定方法は、周長により定めることができる。外径Dと周長lの相互換算は次式となります。 D = l / π ここに D:外径(mm) l:周長(mm) π:3.1416 |
|||
| c) 電縫溶接及び自動溶接の端部外径の許容差 外径350mmを超えるアーク溶接鋼管は±0.5%とする。 |
|||
- 肉厚許容差 a)
| 分類 | 継目無鋼管用 | 継目無鋼管以外の場合 | 該当部門 | ||
| 肉厚 | 肉厚の許容差 | 肉厚 | 肉厚の許容差 | ||
| クラス1 | 4mm以下 | +0.6mm、-0.5mm | 4mm以下 | +0.6mm、-0.5mm |
指定がない場合に適用されます。 熱間仕上げ継目無鋼管に適用できます。{0} |
| 4mm以上 | +15%, -12.5% | 4mm 以上、. 12mm を除く | +15%, -12.5% | ||
| 12mm以上 | +15%、-1.5mm | ||||
| クラス2 | 3mm以下 | ±0.3mm | 3mm以下 | ±0.3mm |
指定がある場合に適用されます。 熱間仕上げシームレス鋼管には適用できません。{0} |
| 3mm以上 | ±10% | 3mm 以上、. 12mm を除く | ±10% | ||
| 12mm以上 | +10%、-1.2mm | ||||
| 注意事項 | a) 外径 1016.0 mm を超えるチューブの壁厚の公差は、製造業者と購入者の間で合意される場合があります。 | ||||
JIS G3452 パイプのマーキング
以下の情報を含むラベルを、検査に合格した各パイプに貼付する必要があります。一方、小さいパイプやその他のパイプは購入者が選択したもので、一緒に束ねられ、束ごとに固有の識別番号がタグ付けされる場合があります。どちらの場合も、示された項目を配置する順序は示されていません。
ご購入者様のご了承があれば商品の一部を省略させていただく場合がございます。
• グレードは文字記号で表されます。
・製造工程を表す文字記号
• 寸法
• メーカー名またはその識別ブランド


