


3PEパイプ

GNEEサービス
販売前相談-
プロのエンジニアが、スプロケットの専門知識に関する相談や、製品の選択、設計、設置、メンテナンスに関する専門的なアドバイスを提供します。
コスト削減
ワンストップ サービスは、市場や予算に適した製品を選択し、時間を節約し、Win-Win の協力を実現するのに役立ちます。-
安定した納品
お客様のスケジュールやご注文の緊急度に合わせて生産・発送を手配し、納期厳守いたします。迅速な発送システムにより、お客様は迅速に商品を受け取ることができます。
権威ある検査
専門の品質検査官が製品の各バッチに対して品質検査を実施します。権威あるテストレポートも入手可能です。
鋼管加工サービス
「共同発展、共同利益」の概念を実践します。

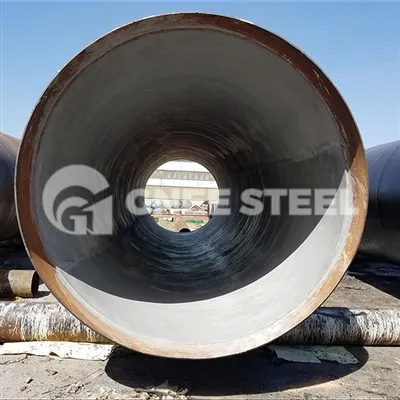


3PEパイプとは何ですか?
3PE防食鋼管は非常に一般的な防食パイプラインであり、その防食性能は非常に優れています。3PE防食鋼管の母材にはシームレス鋼管、スパイラル鋼管、ストレートシーム鋼管が含まれ、他の3層の防食材料はエポキシ粉末、接着剤、ポリエチレンです。
石油パイプライン業界では、耐食性、透水性、機械的特性などに優れた三層構造のポリエチレン(3PE)防食コーティング-が広く使用されています。
3PE パイプは優れた防食性能を備えており、独自の防食層は切り離せない関係にあります。-一般に、地中に埋められた同じ材質のパイプは数年後に腐る可能性がありますが、-防食鋼管は数十年間腐らないことを保証できます。鍵となるのは防食層です。-
ポリエチレン防食層は2層構造と3層構造の2種類に分けられます。{0}{1} 2層構造の最下層は粘着層、外層はポリエチレン層です。 3層構造の-の最下層は通常エポキシ粉体塗装、中間層は接着層、外層はポリエチレン層です。 GNEE は、DN500 を超えるパイプラインにポリエチレン防食層の 2 層構造を使用するのは適切ではないことを警告しています。-
防食層の厚さ-
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
3PE鋼管の利点:
-
2PE および 3PE 防食パイプ-は軽量で接着力が強いです。
-
コーティングコーティングの均一性、高い靭性。
-
強力な抗応力分裂、高い耐衝撃性。-
-
高い密閉性と絶縁性。
-
強力な耐化学腐食性と防水性能、耐老化性。-
-
良好な環境保護、便利な現地メンテナンス。
-
強力な安定性。最長50年以上の耐用年数。

3PE パイプの防食プロセス-
(1) 加工前に、鋼管の外観を熟練作業者が根元から目視で観察し、鋼管に重大な機械的損傷、厚い皮、亀裂、陥没およびその他の欠陥の有無を確認する必要があります。不適格な鋼管の検査は使用できず、返品のマークを付けないでください。工事のみの受付となります。
(2) スパイラル鋼管の口が平らな口の場合は、適時に丸く修理する必要があり、修理できない場合は廃棄する必要があります。
(1)まず、防食処理を行う鋼管をパイプグラバーにより作業ラインの上部パイププラットフォームに輸送し、火炎ヒーター装置を使用して鋼管の外表面を予熱して鋼管表面の水分、油、不純物を除去し、加熱温度を40度〜60度に制御して鋼管表面のスケール除去の品質を向上させます。
(2)鋼管は、鋼管ショットブラスト機によってスケール除去され、鋼管内のショットブラスト室に入れられ、鋼管の口の両端にゴムパッドまたはパイププラグプラグで作られた厚いスポンジが付いています(鋼管には、独自のパイププラグブロックを使用するためのパイププラグが付属しています)。スケール除去の過程で鋼管が回避され、ショットブラストチャンバーの鋼ショットがパイプの口に飛び込むのを回避して、鋼丸の損失を減らし、同時にパイプの安全性を確保します。鋼球の量の除去では、ショット ブラスト後のスケール除去鋼管の表面は、GB/T8923-1988 の「塗装前の鋼表面の錆レベルとスケール除去レベル」に規定されている Sa2.5 レベルに達する必要があり、表面のアンカー粒子の深さは、エポキシ粉末メーカーの指示に従って実行する必要があります。
(3) 表面前処理後は、錆、油分、酸化皮膜等を完全に除去してください。
(4) 鋼管の外表面を根元ごとに検査し、被覆漏れ箇所の原因となる表面欠陥を適切な方法で研磨し、研磨後の肉厚が規定値以上であること。欠陥のある鋼管は不合格にするか修理する必要があります。
(5) スケール除去品質が不適格な鋼管は、パイプ内のスローを除去するのに間に合うようにラインから取り外され、再度スケール除去のために生産ラインに戻されるものとします。
(1) ショットブラストによる鋼管のスケール除去後、次のエポキシ粉末の高圧静電噴霧の前に、粉塵処理装置を使用して鋼管の外面に二次処理を行い、鋼管の外面に残留する錆粉や粉塵を除去します。エポキシ粉体塗装は4時間以内に行う必要があります。4時間を超える場合、または鋼管の表面が錆びているように見える場合は、表面が錆びているように見えます。前処理を再度実行する必要があります。-鋼管の表面を微細な粉塵で処理する場合は、除塵装置の誘引通風ファンを最初に起動し、次に除塵モーターを起動する必要があります。生産を中断する必要がある場合は、除塵モーターの停止ボタンを押してから、誘引ファンの動作を停止してください。
(2) サイクロンフーバー内の塵を定期的に掃除して、過度の蓄積を避け、塵の除去効果に影響を与えないようにします。
(3) 微粉塵装置起動後は、誘引送風機の作動状態を頻繁に確認してください。
(4) 除塵電極は、正常に動作するようにスケジュールどおりにメンテナンスする必要があります。
(5) 防食製造を行う場合、鋼管表面の微粉塵処理を 1 時間に 1 回以上確認する必要があります。
(1) マイクロダスト処理後の鋼管は、エポキシ粉体塗装の前に予熱する必要があります。KGPS-750uw 定出力中周波機を使用して鋼管を加熱し、予熱温度はエポキシ粉体塗装に必要な温度に従っている必要がありますが、最大値は 275 度を超えてはなりません。
(2) 中周波循環プールの水位を確認し、水量が約 3 立方メートル以上であることを確認します。中周波循環水ポンプを起動し、すべての循環水配管に漏れがないか確認し、すべての循環水配管が正常であることが確認されてから中周波装置機を起動してください。-
(3) 異なる直径の鋼管の供給速度と所定の加熱温度に従って、実験管を使用して、稼働ラインでの生産中の中周波加熱の出力値を調整および決定します。-。
(4)先進的な温度測定器を使用して鋼管の予熱温度を測定し、測定の精度を向上させて、粉体塗装用鋼管が粉体塗装メーカーが推奨する鋼管の予熱温度の範囲内であることを保証します。
(5) 防食加工を行う場合は、粉体塗装時の鋼管の予熱温度を1時間に1回以上測定し、記録すること。
- エポキシ粉体ロールコーティングまたはスプレー
- プラスチック被覆鋼管の加工
- 接着剤-でコーティングされたポリエチレンテープのラッピング
(1) 接着剤の塗布はエポキシパウダーのゲル化過程中に行うこと。
(2) 横巻き法を採用する場合は、ラップ部のポリエチレン及びウェルドシーム両側のポリエチレンを完全に巻き固めて、ポリエチレン層の表面が潰れないようにすること。
- 循環水冷却
鋼管防食層の製造終了後、速やかに冷却して成形品を固定し、完成した鋼管の腐食に対して注水コーティング室を循環させて冷却し、冷却してセクションごとに防食層の表面層を形成することができます。-
(1) 生産前に塗装室内の循環水ポンプのモーターを起動します。
(2) 冷却水パイプの各バルブのスイッチを調整して冷却水のサイズを制御し、水流の過剰な速度による防食コーティングへの影響を避け、コーティングの外観と形成品質に影響を与えます。
(3) 鋼管は注湯塗装室の第 1 組の駆動輪に入る前に、第 1 冷却水によって冷却されます。鋼管の表面層は、最初のゴムホイールに圧延する際にコーティングの防食だけを行うため、防食層は損傷せず、そのまま残ります。
(4) パイプの直径の大きさと周囲温度の違いに応じて、セクションごとに冷却するために2〜4セクションの冷却水を取り、鋼管の冷却温度は60度以下であり、融着エポキシコーティングが完全に硬化していることを確認します。
(5) コーティングの外観は、色が均一で平坦で、気泡、亀裂、収縮穴がなく、穏やかなオレンジ色の皮のパターンが許容され、コーティングの厚さが設計要件を満たしていなければなりません。
(6) 少なくとも 1 番、5 番、10 番鋼管の防食層の厚さを連続生産バッチごとに検査し、その後 10 番鋼管ごとに少なくとも 1 つずつサンプリングするものとします。
(7) 所有者から要求がある場合には、所有者の要求に従って実装されます。
- 頭を切って残す
鋼管の防食層が冷却水で冷却された後、管端保持ヘッドの長さは規制の要求に従って 100 ~ 120 mm でなければなりません。{0}}
- 研削パイプ端保持ヘッド
(1) ポリエチレン層の端面は 30 度以下の面取りを形成し、ポリエチレン層の端部の外側に 20mm 以下のエポキシ粉体塗料を残すことができます。防食管端部の防食層の剥離や反りを防止する必要があります。
(2) 管端保持ヘッドの処理には電線ブラシを使用した管端保持ヘッド。標準要件を達成するためにセクションに応じて 2 ~ 3 回の操作を実行します。
(3) パイプ端部の防食層の面取り研磨に使用するワイヤーブラシは、作業面が平らで凹凸のないものを使用してください。

GNEE パイプの品質管理
①品質検査は設計規定に従い抜き取り検査を実施します。
② 目視検査を根元ごとに行う。カバー層の表面は均一で、しわがあり、平らであり、気泡、凸状の腫瘍、不均一な圧着、およびその他のカバー層の欠陥がないものでなければなりません。
③ ピンホールチェッカーでピンホールを確認します。ピンホールが見つかった場合は、サンドペーパーサンダーを使用して研磨してペイントを埋めます。
④ 塗膜厚不足やピンホールは補修・硬化後に再確認してください。不適格なものは、適格になるまで再度修理する必要があります。
⑤ 密着性チェック。硬い工具を使用して塗膜に60度の角度で切り込みを入れ、ランダムにチェックします。コーティングを基材に直接切断し、傷の部分をテープで貼り付け、その後テープを剥がして傷を観察する必要があります。コーティングは剥離していない必要がありますが、検査のためにスプレーペイントのサンプルでも同じ条件にする必要があります。
鋼管塗装検査・検収
① 表面塗装施工中および施工後は、粉塵等が飛散しないように塗装ワークを保護してください。
② 塗装後、塗装色が同色であることを確認してください。色は明るく光沢があり、しわ、水膨れ、垂れ下がり、漏れなどの欠陥はありません。
③塗膜厚さの決定。接触塗膜厚計による塗膜厚の測定は、一般に塗膜厚計は3点の厚さを測定し、その平均値をとります。

GNEE 供給 3PE パイプ仕様:
サイズ:外径: 219.1mm - 4064mm (8" - 160")
壁の厚さ: 3.2 mm - 40 mm
長さ: 6 メートル-18 メートル
終わり:四角い端(ストレートカット、ソーカット、トーチカット)。
溶接用に面取りされた、面取りされた
表面:軽く油を塗った、
溶融亜鉛メッキ、
電気亜鉛メッキ、
黒、
裸、
ワニスコーティング
防錆油、保護塗料

梱包と発送
鋼管を安全かつ納期通りにお客様へお届けします
01
パイプパッケージ
両端のプラスチックプラグ、
最大重量 2,000kg の六角形ベール 複数の鋼帯を備えた 2,000kg の六角形ベール、
各バンドルには 2 つのラベルが付いています。
耐水紙で包み、
プラスチックのキャップ。
02
パイプ輸送
GNEE は、海上、航空、コンテナレール、船舶、鉄道、トラック輸送など、あらゆる製品の国内および海外への最も効率的かつ安全な輸送を提供します。
海、空、コンテナ、船、鉄道、トラックによる鉄道輸送。


サービス
パイプ切断
アプリケーション: 炭素鋼、ステンレス鋼、合金鋼
切断範囲: 厚さ 6mm – 170mm (ご要望に応じて、より厚い材料も利用可能)
切断範囲:50mm~
鋼管のカットアンドロール溝入れ加工
溝入れ加工とロール溝入れ加工は、業界標準に準拠したあらゆるスタイルで実行できます。直径1インチ~48インチのあらゆる長さの鋼管に適しています。
パイプねじ切り
直径 1/8 インチから 20 インチまでのあらゆる長さのパイプに対応するねじを提供できます。利用可能なテーパーは、NPT*、NPS*、3/16 インチ ピアレス、および 8 コーンです。
パイプの面取り
GNEE が提供する溝加工の主な形式は、V- 形溝、Y- 形溝、U- 形溝、ダブル V- 形溝、X- 形溝です。
パイプコーティング
GNEE グループの供給: 3PE コスト、エポキシ コーティング、3PP コーティング、FBE コーティング、防錆黒塗装、防錆油塗装、アスファルト塗装、エポキシ塗装など。
よくある質問
Q:鋼管メーカーか商社ですか?
Q: 工場を訪問できますか?
Q: あなたの会社は認証を受けていますか?
Q: 無料サンプルを提供してもらえますか?
Q:納期はどれくらいかかりますか?
Q: 他のサイズの製品をカスタマイズできますか?
OEM/ODMを提供します。
Q: 見積もりはどのように入手できますか?
Q: 支払い期間は何ですか?
Q: 取引条件は何ですか?
Q: MOQは何ですか?