


ASTM A53 -米国材料試験協会 (ASTM) によって策定された溶接および継目無炭素鋼鋼管の標準規格。この規格はさまざまなパイプのサイズと厚さをカバーしており、気体、液体、その他の流体の輸送に使用される配管システムに適用されます。
ASTM A53 パイプは機械および圧力用途向けに設計されており、蒸気、水、ガス、空気ラインでの通常の用途にも使用できます。
サイズ:
1/2 インチ ~ 12 インチはグレードによって制限があります。外径 26 インチまでのサイズは限定的にご利用いただけます。
パイプ、スチール、黒、熱間浸漬、亜鉛-メッキ、溶接、シームレスの標準仕様。この仕様は、シームレスおよび溶接された黒色および溶融亜鉛めっき鋼管を対象としています。-
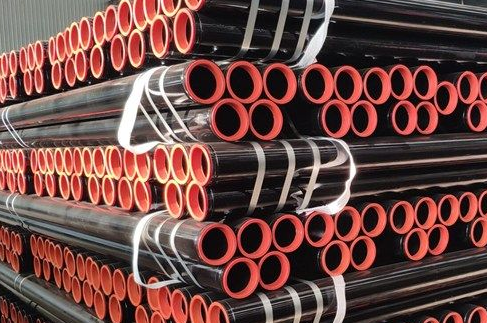
ASTM A53 パイプのタイプ:
この仕様には、次のタイプとグレードの A53 パイプが含まれます。
タイプ F パイプ – 炉-突合せ-溶接、連続溶接グレード A
タイプ E パイプ - 電気-抵抗-溶接、グレード A および B、A53 ERW パイプと呼ばれる
タイプ S パイプ - シームレス、グレード A および B、A53 シームレス パイプと呼ばれます
ASTM A53 亜鉛めっき標準要件:
ASTM A53 グレード B パイプの溶融亜鉛メッキ (亜鉛コーティング) 要件を含む ASTM A53 標準仕様。
さらに、パイプの内部および外部の亜鉛メッキもあります。溶融処理により、どのグレードの亜鉛の厚さでも仕様 B6 に準拠する必要があります。
亜鉛コーティングの重量は 1.8 oz/ft2、0.55 kg/m2 以上である必要があり、各サンプルの重量は 1.6 oz/ft2 0.49 kg/m2 以上である必要があり、一方、サンプルの外側表面と内側表面の重量は 1.3 oz/ft2 0.40 kg/m2 以上である必要があります。
ASTM A53 アプリケーション:
1 アーキテクチャ: 塔、ボイラー、熱水輸送などの際に、より多くの地下水を抽出できる最大のパイプライン。
2 機械加工、ベアリングセット、加工機械およびその他の付属品。
3 電気クラス: ガス分配、水力流体導管。
4 静電気防止管風力発電所-。
機械的特性 – 引張要件
| シームレスとERW | グレードA | グレードB |
| 引張強さ、最小、psi | 48,000(330MPa以上) | 60,000(415MPa以上) |
| 降伏強度、最小、psi | 30,000(205MPa以上) | 35,000(240MPa以上) |
| 伸長 (%) | 35 以上 | 30以上 |
主な違い:
グレード B は強度が高く (降伏強度 240MPa 以上)、高圧パイプライン システムに適しています。
グレード A は、より優れた可塑性 (伸び率 35% 以上) を備えており、冷間曲げ、巻き付け、その他の成形プロセスにより適しています。
ASTM A53 の化学的要件:
| シームレスとERW | C最大% | Mn最大% | P最大% | S最大% |
| グレードA | 0.25 | 0.95 | 0.05 | 0.045 |
| グレードB | 0.30 | 1.20 | 0.05 | 0.045 |
| タイプ |
炭素 最大。 % |
マンガン 最大。 % |
リン 最大。 % |
硫黄 最大。 % |
銅 最大。 % |
ニッケル 最大。 % |
クロム 最大。 % |
モリブデン 最大。 % |
||||||||
| グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | グレードA | グレードB | |
| 種類 (シームレス) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| タイプE (電気抵抗溶接) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| タイプF (炉-溶接パイプ) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
一般的なアプリケーション シナリオの比較:
A53 GR.A: 配管パイプ、建築構造サポート、低圧蒸気システムなど、建設、低圧 (5MPa 以下) 流体輸送分野で一般的に使用されます。-
A53 GR.B: 石油およびガスパイプライン、高圧ボイラー補助パイプライン、機械構造部品など、石油、化学工業、機械製造、中高圧流体輸送 (15MPa 以下) で一般的に使用されます。
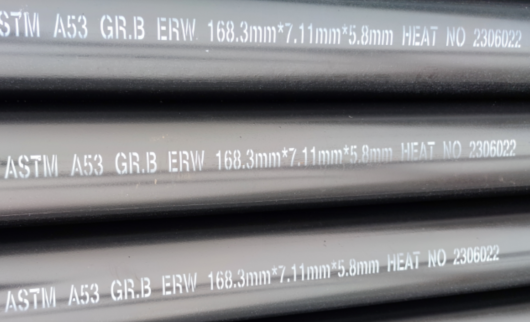
主な違い:
グレード A は、建物の配管や空調パイプラインなど、低圧の重要ではないシステムに適しています。{0}
グレード B は、石油産業や化学産業などの中高圧産業パイプラインに適しています。
適切なグレードを選択するにはどうすればよいですか?
低圧流体、冷間曲げ/巻線要件 → グレード A (経済的、良好な成形性能)
中圧-および高圧-流体、構造荷重-の支持要件 → グレード B (高強度、良好な耐圧性)
ASTM A53 のグレード B は中圧-および高圧-のパイプラインに一般的な選択肢ですが、グレード A は低圧-、冷間曲げ-用途に適しています。特定の作業条件に応じて適切なグレードを選択することで、コストとパフォーマンスを最適化できます。
A53 パイプと他の規格の比較:
ASTM A106: 高温高圧-シームレス パイプ(650 度以下)。シームレス法のみで製造され、蒸気/石油およびガスのパイプライン システムに適しています。
API 5L: 長距離の石油およびガスのパイプライン。より厳しい耐圧性と耐腐食性の要件に適しています。-
ASTM A53鋼管の製造プロセス:
ASTM A53鋼管の製造工程は、その種類(継目無鋼管または溶接鋼管)と特定の製造方法(熱間圧延、冷間引抜、抵抗溶接など)によって異なります。
1.継目無鋼管の製造工程
ASTM A53 シームレス鋼管は、熱間圧延と冷間引抜の 2 つのプロセスに分かれています。具体的なプロセスは次のとおりです。
(1) 熱間圧延継目無管の製造工程
パイプブランクの準備: 規格を満たす炭素鋼ビレット (A53-B グレードに相当する 20# 鋼など) を選択します。
加熱:リング炉または歩行炉で1100度〜1250度に加熱します。
穿孔: クロスローリング穿孔機または圧力穿孔機を使用して、固体ビレットを中空粗管に穿孔します。
圧延: 3 つの-ロールクロス-圧延機または連続圧延機を介して拡張および変形します。
サイジング:外径と肉厚を標準サイズに調整します。
冷却: 空冷または制御冷却。
矯正:曲げ変形を解消します。
検査:水圧検査、超音波探傷(UT)など
倉庫保管: マーキング、梱包、保管。
特徴:
生産効率が高く、大径{0}}厚肉-パイプに適しています。
表面粗さは比較的高く、肉厚の均一性は冷間引抜管よりわずかに劣ります。{0}}
(2) 冷間引抜シームレスパイプの製造プロセス-
チューブビレットの加熱と穿孔(熱間圧延と同じ)。
ヘッダー:冷間引抜機のクランプに便利です。
アニーリング:内部応力を除去し、可塑性を向上させます。
酸洗:酸化スケールを除去します。
冷間引抜: 目標サイズまでのマルチパス引抜- (外径の精度は ±0.1 mm まで可能)。
熱処理:性能を調整するための焼きならしや焼き戻し。
検査と保管(熱間圧延と同じ)。
特徴:
寸法精度が高く、表面仕上げも良好です。
小径の薄肉チューブ(油圧シリンダー用チューブなど)に適しています。{0}{1}
2. 溶接鋼管の製造工程
ASTM A53 溶接パイプには主に電気抵抗溶接 (ERW) とサブマージ アーク溶接 (SAW/LSAW) が含まれます。
(1) 高周波電気抵抗溶接(ERW パイプ)プロセス
鋼帯の前処理: 巻き戻し、レベリング、トリミング。
成形:鋼帯を複数のローラーで徐々に管状に圧延し、端を揃えて溶接します。
高周波溶接 (HFW): エッジを高周波電流で加熱し、加圧して溶融させて連続溶接を形成します。
溶接部の熱処理: マルテンサイトを除去するために少なくとも 540 度で焼き戻します。
サイズ調整と矯正: 寸法精度を確保します。
検査:渦電流検査(ET)、水圧検査など
特徴:
高い生産効率と低コストを実現。
中小口径のパイプ(建築用亜鉛メッキパイプなど)に適しています。
(2) サブマージアーク溶接(SAW/LSAWパイプ)工程
鋼板のフライス加工:-溝の形状と寸法精度を確保するために鋼板のエッジを両面フライス加工します。
予備曲げ: 鋼板のエッジは、その後の成形を容易にするために、予備曲げ機によって必要な曲率に成形されます。-。
JCOE 成形: 「J-C-O」形状に徐々にプレスされ、チューブ ブランクに閉じられます。
仮溶接: ガスシールド溶接 (MAG) を使用して接合部を一時的に固定します。
内部および外部のサブマージ アーク溶接: マルチワイヤ サブマージ アーク溶接機を使用して両側の溶接を溶接し、高い強度を確保します。{0}}
直径の拡張: 応力分散を改善します。
検出: X-線(RT)、超音波(UT)
特徴:
大径{0}}肉厚-パイプ(石油やガスのパイプラインなど)に適用できます。
溶接強度は高いがコストが高い。
電縫溶接管(細径): 高周波抵抗溶接。建築や機械構造に適しています。-
SAW/LSAW 溶接パイプ(大径): サブマージ アーク溶接。石油やガスの輸送、高圧パイプラインに適しています。{0}
ASTM A53鋼管の品質検査:
非破壊検査(NDT):-
超音波探傷 (UT): 溶接部や母材の内部欠陥を検出します。
X- 線検出 (RT): 溶接内部の気孔や融解の欠如などの欠陥を確認します。
磁粉探傷試験(MT):パイプ端の亀裂検出に使用されます。
水圧試験: 各鋼管の耐圧能力を試験し、漏れがないことを確認します。
厳格な品質管理 (探傷、水圧試験など) と表面処理 (亜鉛メッキ、コーティング) により、ASTM A53 規格を満たし、さまざまな業界のニーズを満たします。
曲げ要件:
NPS 2(DN50) 以下のパイプの場合、十分な長さのパイプを、どの部分にも亀裂が発生せず、溶接部が開くことなく、直径がパイプの外径の 12 倍である円筒形のマンドレルの周りで 90 度まで冷間曲げできなければなりません。
密巻きコイルとして注文された場合、パイプは、パイプの外径の 8 倍の直径を持つ円筒形のマンドレルの周りで 180 度曲げられた状態で、故障することなく放置されなければなりません。
NPS 1 1/4(DN 32) 上の二重超強力パイプは、曲げ試験を受ける必要はありません。
平坦化テスト:
平坦化試験は、NPS 2 (DN 50) のすべての厚さの非常に強力かつ軽量のパイプで行われます。
シームレスパイプの場合、長さ少なくとも 2 1/2 インチ (60 mm) の試験片を、2 段階の平行板の間で冷間平らにするものとします。延性のテストである最初のステップでは、内側、外側、または端面に亀裂や破損はありません。健全性の試験である第 2 段階では、試験片が破損するかパイプの反対側が接触するまで平坦化を続けます。平坦化試験全体で明らかになった、積層または不健全な材料の証拠は、不合格の原因となります。
電縫溶接管の場合は4インチ以上の試験片。長さ (100mm) を平行プレート間で 3 段階で冷間平らにし、溶接位置を力の方向から 0 度または 90 度にします。溶接部の延性のテストである最初のステップでは、プレート間の距離が指定されたパイプの直径の 3 分の 2 未満になるまで、溶接部の内面または外面に亀裂や破損が発生してはなりません。第 2 ステップとして、溶接部から離れた部分の延性のテストとして平坦化を継続します。第 2 ステップでは、溶接部から離れた内側または外側の表面に亀裂や破損はありません。健全性の試験である第 3 段階では、試験片が破損するかパイプの反対側の壁が接触するまで平坦化を続けます。平坦化試験によって明らかになった、積層または不健全な材料または不完全な溶接の証拠は、不合格の原因となります。



