


ASTM A106-高温用継目無炭素鋼鋼管の標準規格-
ASTM A106 パイプは常にシームレスな方法で製造されており、曲げ、コイル巻き、フランジ付けが可能です。
サイズ
1 インチ~26 インチは外径と壁の比率に応じて異なります
ASTM A106 シームレスパイプ(ASME SA106 パイプとしても知られています) は、石油およびガス精製所、発電所、石油化学プラント、ボイラー、船舶の建設に一般的に使用されています。これらのパイプは、より高い温度と圧力で液体とガスを輸送する必要があります。 ASTM A106 パイプには、A106 グレード A、A106 グレード B、および A106 グレード C の 3 つのグレードがあります。このうち、グレード A の強度要件は比較的低いです。グレード B は広く使用されており、全体的なパフォーマンスのバランスが優れています。グレード C は強度と靭性の基準が高く、より厳しい高温高圧のシナリオにも対応できます。-
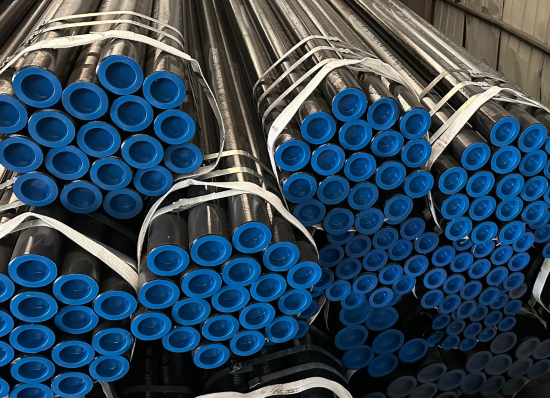
ASTM A106 グレード B について:
ASTM A106 グレード B パイプ (ASME SA106 GR.B パイプとも呼ばれる) は、発電所、ボイラー、石油化学プラント、石油およびガス精製所、船舶で高温または高温の高温または低温の液体およびガスを輸送する必要がある配管で使用されます。 A106 GR. B 炭素鋼継目無管 A106 Gr BSCH40パイプ、ASTM A106 グレード B パイプ サプライヤーは、さまざまな重量、サイズ、シームレスおよび電気溶接の両方の黒色および亜鉛メッキのグレードで入手できます。 ASTM A106 グレード B のパイプ サイズ、2 インチ未満は通常冷間引抜製品として納品されます. 2」以上は通常熱間仕上げです。
ASTM A106 グレード C について:
ASTM A106 グレード C パイプ (ASME SA106 GR.C パイプとも呼ばれる) は、高温-大口径-ボイラーおよび過熱器用の炭素-マンガン鋼パイプです。化学組成は単純で 20G 炭素鋼に似ていますが、炭素とマンガンの含有量が多いため、降伏強度は 20G よりも約 12% 高く、塑性と靭性も悪くありません。製造工程が簡単で、冷間・熱間加工性に優れています。 20G ヘッダー (エコノマイザ、水壁、低温過熱器、再熱器ヘッダー) の交換に使用すると、肉厚を約 10% 減らすことができ、材料費の節約、溶接作業負荷の軽減、ヘッダーの起動時の応力差の改善が可能になります。-
ASTM A106 の機械的特性:
|
ASTM A106 |
グレードA |
グレードB |
グレードC |
|
引張強さ(Mpa) |
330以上 |
415 以上 |
485 以上 |
|
降伏強さ (Mpa) |
205 以上 |
240以上 |
275 以上 |
| 伸長 (%) | 35 以上 | 30以上 | 30以上 |
主な違い:
グレード C は最高の強度 (降伏強度 275MPa 以上) を持ち、超臨界ボイラー パイプなどの極度の高圧環境に適しています。-
グレード B は最も一般的に使用されており (降伏強度 240MPa 以上)、製油所や発電所などの中圧および高圧のシナリオに適しています。-
グレード A は強度が最も低く、低圧蒸気や水の輸送などの一般産業用途に適しています。{0}
化学組成ASTM A106:
| 要素 | グレードA | グレードB | グレードC |
| カーボンマックス% | 0.25 | 0.30 | 0.35 |
| マンガン% | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| リン最大% | 0.035 | 0.035 | 0.035 |
| 硫黄最大% | 0.035 | 0.035 | 0.035 |
| シリコン、最小 % | 0.10 | 0.10 | 0.10 |
化学組成の特徴:
炭素元素 (C): グレード A の炭素含有量は 0.25% 以下、グレード B の炭素含有量は 0.25 ~ 0.30%、グレード C の炭素含有量は 0.30 ~ 0.35% です。カーボンは強度に影響を与える重要な要素です。含有量が徐々に増加することは強度が徐々に増加することに対応しますが、炭素含有量が多すぎると硬化傾向が増し、靱性に影響を与えるため、各グレードの炭素含有量には厳密な範囲があります。
マンガン (Mn): マンガン含有量は 3 つのグレードでおよそ 0.29 ~ 1.06% です。マンガンは粒子を微細化し、フェライトを強化し、鋼管の引張抵抗と圧縮抵抗を高め、全体的な機械的特性の向上に役立ちます。
シリコン (Si): シリコン含有量は約 0.10% に維持されます。主に脱酸の役割を果たし、溶鋼を浄化し、間接的に鋼の品質を保証し、内部構造をより均一にします。
不純物管理: リンおよび硫黄の不純物元素の含有量は 0.035% を超えないように厳しく制限されています。不純物を制限する目的は、鋼管の耐力性能を弱め、信頼性を低下させる介在物を避けることです。
一般的なアプリケーション シナリオの比較:
A106 GR.A: 一般的な産業用パイプラインや低圧蒸気システムなど、低圧流体輸送および建築構造分野で一般的に使用されます。{{2}
A106 GR.B: 製油所のパイプライン、発電所の蒸気パイプ、高圧ボイラー パイプなど、石油化学、電力、ボイラー分野で一般的に使用されます。-
A106 GR.C: 超臨界発電所、深海の石油とガスの採掘、原子力発電所の補助パイプラインなど、超高圧高温システムおよび原子力分野で一般的に使用されます。-
主な違い:
グレード B は最も広く使用されており、製油所の分解装置など、高温高圧パイプラインのニーズの 90% 以上をカバーしています。--
Grade C is used in more severe environments, such as supercritical pressure boilers (>22.1MPa)。
グレード A はコストが低く、非臨界低圧システムに適しています。{0}{1}{0}
適切なグレードを選択するにはどうすればよいですか?
温度450度以下、圧力5MPa以下 → グレードA(経済的)
温度650度以下、圧力15MPa以下→B級(最もよく使われる)
温度 700 度以下、超高圧条件 → グレード C (特別なニーズ)
A106 パイプと他の規格の比較:
ASTM A53: 低圧汎用パイプライン-、溶接可能、強度が低く、高温には適していません。
API 5L: 長距離の石油およびガスのパイプライン。高温性能は重視せず、耐圧性と耐腐食性に重点を置いています。-
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700度。
製造プロセス:
ASTM A106継目無鋼管は、冷間引抜と熱間圧延の2つのプロセスで製造できます。 2つのプロセスは、製造プロセス、精度、表面品質、最小サイズ、機械的性質、組織構造などにおいて異なります。たとえば、冷間引抜管の精度と表面品質は通常、熱間圧延管よりも高くなりますが、最小サイズはより大きく、機械的性質と組織構造はわずかに異なります。熱間圧延プロセスは、大規模生産に適しています。-
① 熱間圧延継目無鋼管の主な製造工程:{0}
パイプブランクの準備と検査 → パイプブランクの加熱 → 穿孔 → パイプ圧延 → 鋼管再加熱 → サイジング(縮小)直径 → 熱処理 → 完成パイプ矯正 → 仕上げ → 検査(非破壊検査、物理化学検査、台上検査) → 保管
② 冷間圧延(引抜)継目無鋼管の主な製造工程:
ブランク準備→酸洗・潤滑→冷間圧延(絞り)→熱処理→矯正→仕上げ→検査
冷間加工には2つの方法があり、1つは冷間引抜法であり、引抜ダイスを通して鋼管を引き、鋼管を徐々に薄く、長くしていきます。もう一つは冷間圧延法で、モンネスマン兄弟が発明した熱間圧延機を冷間加工に応用した方法です。継目無鋼管を冷間加工することにより、鋼管の寸法精度や加工仕上がりの向上、材料の機械的性質の向上などが得られます。
ASTM A106 シームレス鋼管は、石油、化学、ボイラー、発電所、船舶、機械製造、自動車、航空、航空宇宙、エネルギー、地質学、建設、軍事産業など、さまざまな業界で広く使用されています。これらの業界では鋼管に対するさまざまな要件がありますが、ASTM A106 シームレス鋼管は汎用材料として、ほとんどの業界の基本的なニーズを満たすことができます。
プロセス:
鋼はキルド鋼とし、一次溶解プロセスは平炉、塩基性酸素、または電気炉-、塩基性酸素-、または電気炉-で行い、場合によっては別個の脱ガスまたは精錬と組み合わせる必要があります。エレクトロスラグ再溶解または真空アーク再溶解を使用した二次溶解が引き続き使用される場合、熱は単一の一次加熱から再溶解されたすべてのインゴットとして定義されます。
インゴットまたはストランド鋳造で鋳造された鋼は許容されます。異なるグレードの鋼を連続してストランド鋳造する場合、得られる遷移材料の識別が必要です。製造者は、グレードを積極的に分離する確立された手順によって移行材料を除去しなければなりません。
熱処理:
熱間仕上げパイプを熱処理する必要はありません。熱間仕上げパイプを熱処理する場合は、1200 度 F(650 度) 以上の温度で熱処理する必要があります。
冷間引き抜きパイプは、最終の冷間引き抜き通過後に 1200 度 F (650 度 ) 以上の温度で熱処理されなければなりません。
曲げ要件:
NPS2(DN50) 以下のパイプの場合、十分な長さのパイプを、直径がパイプの外径 (ASME B 36.10M に示されている) の 12 倍である円筒形マンドレルの周りで 90 度冷間曲げても、亀裂が発生することなく耐える必要があります。密にコイル状に巻くように注文されたパイプは、冷間で円筒形のマンドレルの周りで 180 度曲げられた状態で放置されます。その直径はパイプの外径 (ASME B 36.10M に示されている) の 8 倍であり、破損することはありません。
静水圧試験:
パイプの各長さは、パイプ壁からの漏れがないように静水圧試験を受けなければなりません。
メーカーのオプションまたは注文書に指定されている場合、静水圧試験の代替として、各パイプの本体全体を非破壊電気試験で試験することが許容されます。
水圧試験と非破壊電気試験が省略され、長さに「NH」の文字が付けられている場合、証明書には必要に応じて「水圧試験なし」と明記し、証明書に表示される製品仕様番号と材料グレードに「NH」の文字を追加するものとします。
非破壊電気検査:-
メーカーのオプションによる静水圧試験の代替として、または水圧試験の代替または追加として注文書に指定されている場合は、各パイプの本体全体を非破壊電気試験で試験するものとします。そのような場合。このように備え付けられたパイプの各長さのマークには、「NDE」の文字が含まれているものとします。この非破壊電気試験の目的は、適用される校正標準によって生成される信号と同等以上のテスト信号を生成する不完全なパイプを排除することです。
非破壊電気試験が実施される場合、長さには「NDE」の文字が付けられます。証明書には、必要に応じて「非破壊電気試験済み」と記載し、どの試験が適用されたかを示すものとします。また、証明書に表示される製品仕様番号と材料グレードには「NDE」の文字を付加するものとします。
本明細書で言及する超音波検査は、長手方向または円周方向に配向された重大な欠陥の存在および位置を検出することができるが、異なる方向に配向された欠陥も検出することができる。超音波検査は必ずしも短くて深い欠陥を検出できるわけではありません。
この仕様で言及されている渦電流検査には、特に短い突然のタイプの重大な欠陥を検出する機能があります。
この明細書で言及する磁束漏れ検査は、重大な縦方向または横方向の欠陥の存在および位置を検出することができるが、そのような異なる方向の欠陥の検出には別の技術を使用する必要がある。



